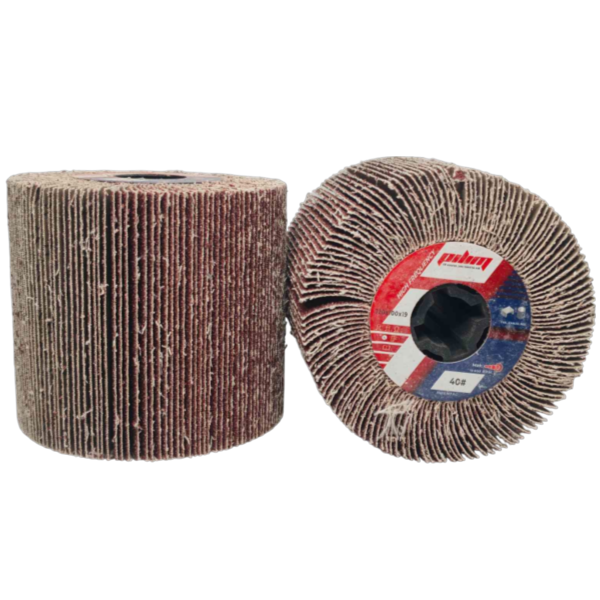
На 3000 обертах відцентрова сила шикує пелюстки абразивної тканини в жорсткий моноліт. У плямі контакту відбувається не вигладжування, а агресивне зривання матеріалу. Зерно оксиду алюмінію Р40 працює як мікрорізець. Воно врізається в структуру металу або дерева, видираючи іржу, щільну окалину та стару фарбу. Тканинна основа пружинить, компенсуючи дрібне тремтіння рук оператора. Це захищає деталь від глибоких зарубок, які неминуче залишив би жорсткий зачистний диск.
Кінематика грубого зерна та тепловідвід
Абразив з оксиду алюмінію зафіксований на еластичній тканині. Під час обертання між пелюстками створюється щільний повітряний потік. Ця мікротурбіна скидає температуру із зони різання. Смолиста фарба не встигає перейти в рідку фазу і просто сколюється. Це факт.
Посадковий вузол вирішує проблему прокручування під навантаженням. Отвір 19 мм має чотири шпонкові пази. Вал чіпляє барабан намертво. Ніяких прослизань при тиску. Якщо працюєте звичайною болгаркою, інтеграція йде через адаптер WorkMan AD-100-M14. Сталевий подовжувач накручується на шпиндель, перетворюючи класичну КШМ на щіткову шліфмашину. Оберти тримаємо суворо до 3500. Інакше розірвете тканину відцентровою силою.
Межі міцності (Стрес-тест)
Критичне навантаження на торці. Барабан створений для роботи площиною. Якщо спробувати вибрати внутрішній прямий кут профілю краєм валика, тканинна основа миттєво обтріпається об метал. Чудес не буває.
Ризик засолювання на гарячу. Велике зерно Р40 важко забити пилом. Але якщо тиснути на інструмент вагою тіла, зв'язка перегріється. Смола старого лаку розплавиться і намертво запечатає абразив. Інструмент перестане різати й почне просто палити поверхню.
Технічний паспорт
- Тип оснащення: Шліфувальний пелюстковий валик
- Робочий діаметр: 120 мм
- Довжина циліндра: 100 мм
- Розмір зерна: P40 (грубе обдирання)
- Матеріал абразиву: Абразивна тканина (оксид алюмінію)
- Посадковий вузол: 19 мм із 4 шпонковими пазами
- Сумісність: Щіткові шліфмашини, КШМ (через адаптер WorkMan AD-100-M14)
Лабораторія Workman: Розбір ВТК
Місце цього барабана в техпроцесі — нульова стадія. Найчорновіша робота. Після проходу Р40 поверхня на дотик нагадує грубий рашпіль. Тактильно це жорстка, глибока направлена риска. Для дерева це означає готовність під просочення антисептиком або заливку густим ґрунтом, але під прозорий лак таку поверхню пускати категорично не можна. Потрібно перебивати риску зерном Р80, потім Р120. Метал після нього отримує грубу фактуру, ідеальну для адгезії антигравію.
На практиці цей інструмент закриває завдання найрізноманітніших майстрів. Слюсар зносить окалину з гарячекатаного швелера перед зварюванням. Зварювальник прибирає кольори мінливості та бризки металу навколо шва. Тесля за хвилину зчісує 2 міліметри в'їдливої гнилі з несучої балки. Мебляр або столяр знімає кам'яний яхтний лак зі старої стільниці. Будівельник очищає іржаву двотаврову балку перед заливкою бетону.
З практики ВТК: новий барабан з коробки працює надмірно агресивно. Перед першою чистовою деталлю прокатайте його із сильним притиском по обрізку непотрібного металу. Це зіб'є «паразитні» зерна, що стирчать. Риска стане однорідною, без раптових глибоких борозен. І пам'ятайте про погоду. У неопалюваному цеху восени фарба в'язка, але завдяки зазорам між пелюстками барабан самоочищається. Сам якось запоров лист нержавійки, давши занадто високі оберти на холодному металі — зв'язка почала мазати. Тримайте оберти під контролем, і барабан відпрацює свій ресурс до міліметра.