На 15000 обертах гравера периферійна швидкість 50-міліметрового диска досягає 40 метрів за секунду. У плямі контакту відбувається жорстке термомеханічне зрушення. Зерно оксиду алюмінію не просто гладить поверхню. Воно врізається у структуру матеріалу, знімаючи мікростружку та миттєво нагріваючи зону різу. Відведення тепла лягає на паперову основу та велкро-прошарок. Якщо ви перетиснете інструмент, тепло не встигне піти в тарілку. Клей закипить раніше, ніж зітреться абразив.
Кінематика зерна та профіль мікрориски
Оксид алюмінію має блочну структуру кристала. Під тиском він не кришиться в пил, а сколюється, оголюючи нові гострі грані. На зернистості P120 (близько 125 мікрон) ми отримуємо не шліфування в класичному розумінні, а агресивне вирівнювання. Абразив пробиває в матеріалі V-подібну траншею глибиною близько 10-15 мікрон. Під мікроскопом це виглядає як свіжозоране поле з рваними краями. Ніякого дзеркального відбиття. Світло повністю розсіюється.
Тактильно поверхня нагадує неглазуроване дно керамічної чашки. Вона шорстка, чіпляє шкіру, але вже не залишає глибоких задирів, як сорокове зерно. Параметр шорсткості Ra тут коливається на рівні 2.5-3.2 мкм. Це суцільне матове поле. Якщо на таку базу покласти тонку базу металіку, риска проявиться миттєво. Фарба провалиться в борозни. Але якщо перекрити деталь товстошаровим акриловим або епоксидним ґрунтом — він проковтне цей рельєф без залишку. Для прямого переходу під лак ця градація не годиться. Риску від P120 обов'язково перебивають кроком P180, а потім P240.
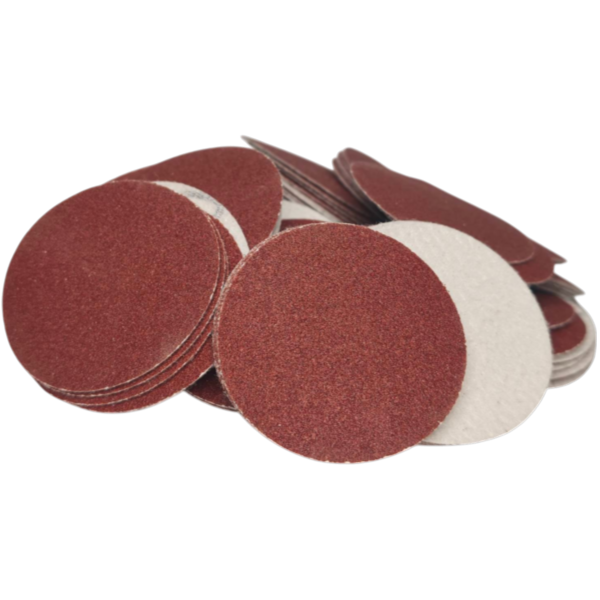
Як видно на фото 120.jpg, щільність насипання абразиву напіввідкрита, що дає стружці місце для відведення із зони різання без моментального засалювання.
Інтеграція в технологічний процес
Сто двадцяте зерно — це міст. Перехідний етап від грубого обдирання форми до фінішної підготовки. Малий діаметр диска диктує його спеціалізацію. Автомаляр бере 50-й розмір на пневмомашинку, щоб збити сходинку старого лаку на крутому вигині бампера перед шпаклюванням. Кузовник вичищає ним локальні вогнища корозії («жучки»). Столяр та виробник меблів вишліфовують клейові патьоки у внутрішніх кутах ящиків, куди стандартна 125-та орбіталка фізично не пролазить.
Паркетник рятується цим розміром під час локальної реставрації подряпин впритул до плінтуса. Будівельник та маляр зносять глянець зі старої емалі на трубах опалення. Реставратор акуратно знімає затверділий лак з різьблених ніжок стільця, зберігаючи геометрію дерева. Токар та слюсар збивають мікрозадирки після різця. Зварник зачищає кольори мінливості на аргонових швах тонкостінних нержавіючих труб. Тесля та виробник дверей матують торці МДФ перед крайкуванням. Виробник човнів знімає глянець з гелькоута на складних реданах корпусу. Майстер з виробництва музичних інструментів виводить радіуси гітарного грифа, а виробник пластикових виробів спилює облой після ливарної форми.
Межі міцності (Стрес-тест)
Тепловий пробій липучки. На прямих шліфмашинах майстри часто тиснуть на насадку всією вагою. При 20000 об/хв температура в плямі контакту перевалює за 130°C. Нейлонові гачки велкро-основи плавляться. Круг просто відлітає вбік. Працюйте обертами, а не вагою.
Атака на кромку. Спроба зачистити гострий торець різаного сталевого профілю миттєво рве паперову основу. Папір не терпить ударів об грані. Для таких завдань потрібна щільна тканина.
Технічний паспорт
- Робочий діаметр: 50 мм
- Градація зерна: P120
- Тип абразиву: Оксид алюмінію (електрокорунд)
- Система фіксації: Велкро-основа (липучка)
- Сумісний привід: Дрилі, шурупокрути, ПШМ через опорну тарілку 50 мм
- Фасування: 100 шт
Лабораторія Workman: Розбір ВТК
З практики ВТК: на малих діаметрах питомий тиск на кожен квадратний міліметр круга зростає кратно. Оксид алюмінію тут працює на межі своєї в'язкості. Головна помилка новачка — постійне продування деталі від пилу стисненим повітрям. Залиште трохи шламу в зоні контакту. Мікропил працює як сухе мастило, знижуючи температуру тертя, і круг ходить на 20% довше.
Технологічний нюанс: ніколи не ставте ці круги на м'яку демпферну проставку, якщо рівняєте площину. М'яка підкладка завалить краї риски, і ви наробите ям. Жорстка тарілка — сувора геометрія.
Взимку в неопалюваному цеху клей липучки дубіє. Адгезія гачків падає катастрофічно. Сам якось угробив так десяток дисків, поки не зрозумів, що насадка просто замерзла. Дайте оснащенню полежати в теплі. Вердикт: ідеальний розхідник для агресивного матування криволінійних поверхонь з дерева, пластику та сталі під товстошаровий ґрунт. Не підходить для підготовки під лак.