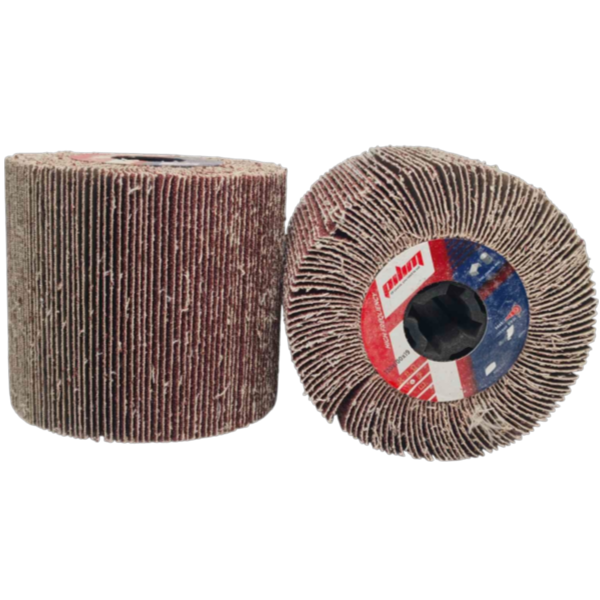
На 3000 оборотах центробежная сила меняет физику процесса. Мягкая абразивная ткань превращается в монолитный режущий цилиндр. В пятне контакта происходит постоянная смена атакующего зерна. Это факт. В отличие от жесткого круга, лепестковая структура работает как турбина. Воздух прогоняется между ламелями, отводя критическую температуру от зоны реза. Перегрев — смерть для металла. Если давить всем весом, лепестки схлопываются. Вентиляция исчезает. Смола связки закипает, и вы получаете синий прижог на нержавейке вместо ровного сатина. Не давите. Дайте геометрии инструмента работать.
Кинематика абразива и теплоотвод
Зерно оксида алюминия Р120. Это уже не обдирка, но еще не полировка. Под нагрузкой кристаллы скалываются, обнажая новые микро-грани. Процесс самозатачивания требует правильного давления.
Тканевая основа. Полотно пропитано синтетической смолой. Она дает гибкость для огибания плавных радиусов, но жестко держит форму под центробежной нагрузкой.
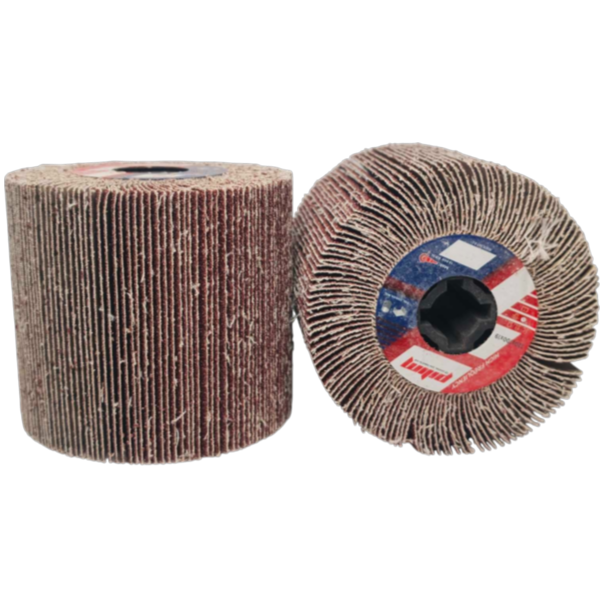
Посадочный хаб 19 мм. Четыре шлицевых паза монолитно фиксируют барабан на валу. Отсутствие проскальзывания исключает вибрацию, которая мгновенно оставила бы на лаке глубокую «стиральную доску».
Геометрия прижима. Лепестки расположены внахлест. При контакте с деталью они немного отклоняются назад, создавая эффект мягкого скольжения, а не жесткого удара.
Пределы прочности и температурные срывы
Работа по острой кромке. Встречное фрезерование острого угла моментально надорвет тканевую основу. Лепестки начнут вылетать со скоростью пули. Инструмент предназначен строго для плоскостей и плавных радиусов.
Риск термической деструкции. Барабан рассчитан на средние обороты. Попытка раскрутить его до 11000 об/мин на прямой болгарке без регулировки приведет к разрыву связки. И детали конец, и вам мало не покажется. Сам однажды видел, как такой валик разлетелся в пыль у торопливого новичка.
Забивание мягкими металлами. Алюминий плавится и засаливает Р120 за пару проходов, если не использовать парафин. Абразив просто превращается в гладкий кусок грязи.
Технический паспорт
- Тип оснастки: Лепестковый шлифовальный валик
- Рабочий наружный диаметр: 120 мм
- Ширина контактной зоны: 100 мм
- Калибр зерна: P120 (оксид алюминия)
- Посадочный узел: 19 мм (с 4 шпоночными пазами)
- Агрегатирование: Щеточные шлифмашины, УШМ с регулятором оборотов (через вал WorkMan AD-100-M14)
Лаборатория Workman: Разбор ОТК и интеграция в процесс
Зерно Р120 — это переходное звено. Место этой насадки в пищевой цепи — строго между грубой обдиркой (Р60-Р80) и финишным нетканым материалом (скотч-брайтом). Она убирает глубокую риску от предыдущих этапов, задавая направленный вектор шероховатости.
Как это ощущается под пальцами? Поверхность после прохода напоминает плотную джинсовую ткань. Гладкая, но с четко читаемой микротекстурой. Шероховатость в пределах Ra 1.6-2.5. Под глухую покраску или грунт — идеальная адгезия. Но под прозрачный лак наносить рано, направленная риска будет играть на свету, требуя обязательной доводки орбиталкой.
В цехах у каждого своя задача для этого валика. Столяр убирает ступеньки от фуганка на щитах. Мебельщик готовит шпон под масло, сбивая жесткий ворс. Плотник зачищает брус от въевшейся грязи. Строитель сносит старую краску с плоских балок. Слесарь снимает мелкие заусенцы после плазмореза. Сварщик облагораживает зону шва на черном металле, выводя плоскость перед порошковой покраской. Все они решают проблему площади — 100 мм контактной ширины перекрывают деталь в разы быстрее, чем край обычного диска УШМ.
Особый разговор — посадка на болгарку. Не вздумайте ставить это на прямую УШМ без регулировки оборотов. Для работы с болгаркой мы используем стальной адаптер WorkMan AD-100-M14. Накрутили его на шпиндель М14, надели барабан на 19-миллиметровый вал, зафиксировали. Главное — выставить на УШМ 2500-3000 оборотов, не больше. Иначе центробежная сила разорвет ткань.
Трибологический инсайд: При длительной работе синтетическая связка нагревается и становится эластичнее. Риска от «разогретого» барабана всегда чуть мягче, чем от холодного в первые секунды реза. Никому не желаю испортить ответственную деталь на холодном старте.
Главная ошибка при финише: Остановка вращения, когда валик еще плотно прижат к металлу. Остаточное трение мгновенно локализует температуру. Вы получите глубокий поперечный прижог, который придется вышлифовывать заново, теряя геометрию. Всегда отрывайте инструмент от детали за секунду до того, как отпустите кнопку.