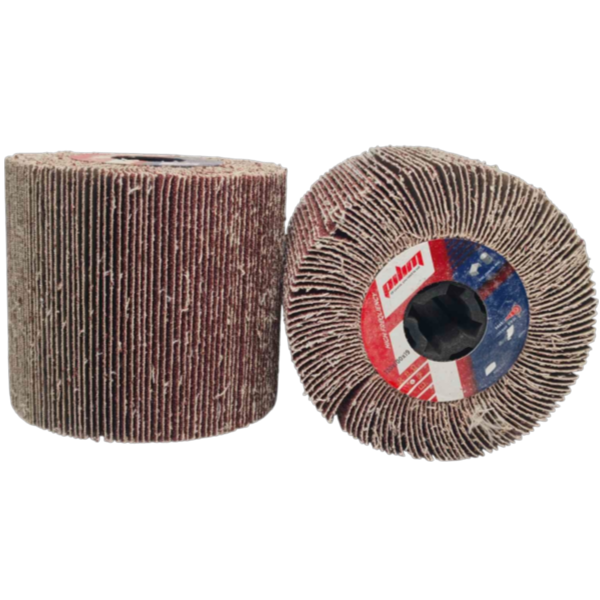
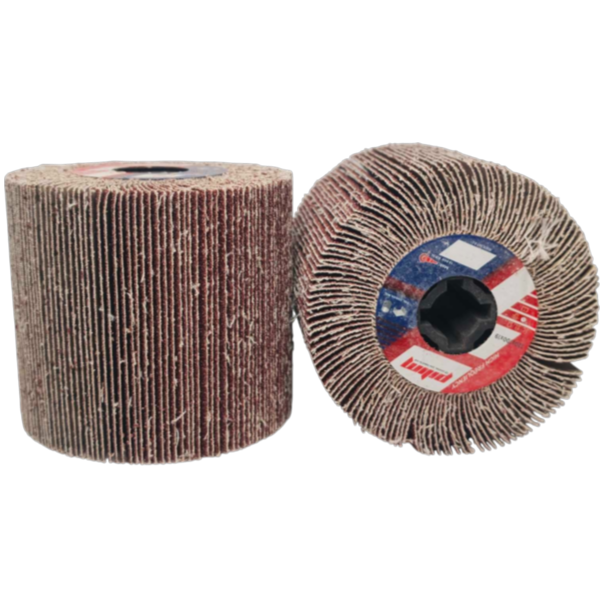
На 3000 обертах відцентрова сила змінює фізику процесу. М'яка абразивна тканина перетворюється на монолітний ріжучий циліндр. У плямі контакту відбувається постійна зміна атакуючого зерна. Це факт. На відміну від жорсткого круга, пелюсткова структура працює як турбіна. Повітря проганяється між ламелями, відводячи критичну температуру від зони різу. Перегрів — смерть для металу. Якщо тиснути всією вагою, пелюстки схлопуються. Вентиляція зникає. Смола зв'язки закипає, і ви отримуєте синій припік на нержавійці замість рівного сатину. Не тисніть. Дайте геометрії інструменту працювати.
Кінематика абразиву та тепловідвід
Зерно оксиду алюмінію Р120. Це вже не грубе обдирання, але ще не полірування. Під навантаженням кристали сколюються, оголюючи нові мікро-грані. Процес самозаточування вимагає правильного тиску.
Тканинна основа. Полотно просякнуте синтетичною смолою. Вона дає гнучкість для огинання плавних радіусів, але жорстко тримає форму під відцентровим навантаженням.
Посадковий хаб 19 мм. Чотири шліцьові пази монолітно фіксують барабан на валу. Відсутність прослизання виключає вібрацію, яка б миттєво залишила на лаку глибоку «пральну дошку».
Геометрія притиску. Пелюстки розташовані внапустку. При контакті з деталлю вони трохи відхиляються назад, створюючи ефект м'якого ковзання, а не жорсткого удару.
Межі міцності та температурні зриви
Робота по гострій кромці. Зустрічне фрезерування гострого кута моментально надірве тканинну основу. Пелюстки почнуть вилітати зі швидкістю кулі. Інструмент призначений суворо для площин та плавних радіусів.
Ризик термічної деструкції. Барабан розрахований на середні оберти. Спроба розкрутити його до 11000 об/хв на прямій болгарці без регулювання призведе до розриву зв'язки. І деталі кінець, і вам мало не здасться. Сам якось бачив, як такий валик розлетівся на пил у квапливого новачка.
Забивання м'якими металами. Алюміній плавиться і засалює Р120 за кілька проходів, якщо не використовувати парафін. Абразив просто перетворюється на гладкий шматок бруду.
Технічний паспорт
- Тип оснастки: Пелюстковий шліфувальний валик
- Робочий зовнішній діаметр: 120 мм
- Ширина контактної зони: 100 мм
- Калібр зерна: P120 (оксид алюмінію)
- Посадковий вузол: 19 мм (з 4 шпонковими пазами)
- Агрегатування: Щіткові шліфмашини, КШМ з регулятором обертів (через вал WorkMan AD-100-M14)
Лабораторія Workman: Розбір ВТК та інтеграція в процес
Зерно Р120 — це перехідна ланка. Місце цієї насадки у харчовому ланцюзі — строго між грубим обдиранням (Р60-Р80) та фінішним нетканим матеріалом (скотч-брайтом). Вона прибирає глибоку ризику від попередніх етапів, задаючи спрямований вектор шорсткості.
Як це відчувається під пальцями? Поверхня після проходу нагадує цупку джинсову тканину. Гладка, але з чітко читаною мікротекстурою. Шорсткість у межах Ra 1.6-2.5. Під глухе фарбування або ґрунт — ідеальна адгезія. Але під прозорий лак наносити зарано, спрямована ризика гратиме на світлі, вимагаючи обов'язкового доведення орбіталкою.
У цехах у кожного своє завдання для цього валика. Столяр прибирає сходинки від фуганка на щитах. Мебляр готує шпон під масло, збиваючи жорсткий ворс. Тесля зачищає брус від бруду, що в'ївся. Будівельник зносить стару фарбу з плоских балок. Слюсар знімає дрібні задирки після плазморіза. Зварник облагороджує зону шва на чорному металі, виводячи площину перед порошковим фарбуванням. Всі вони вирішують проблему площі — 100 мм контактної ширини перекривають деталь у рази швидше, ніж край звичайного диска КШМ.
Окрема розмова — посадка на болгарку. Не здумайте ставити це на пряму КШМ без регулювання обертів. Для роботи з болгаркою ми використовуємо сталевий адаптер WorkMan AD-100-M14. Накрутили його на шпиндель М14, наділи барабан на 19-міліметровий вал, зафіксували. Головне — виставити на КШМ 2500-3000 обертів, не більше. Інакше відцентрова сила розірве тканину.
Трибологічний інсайд: При тривалій роботі синтетична зв'язка нагрівається і стає еластичнішою. Ризика від «розігрітого» барабана завжди трохи м'якша, ніж від холодного в перші секунди різу. Нікому не бажаю зіпсувати відповідальну деталь на холодному старті.
Головна помилка при фініші: Зупинка обертання, коли валик ще щільно притиснутий до металу. Залишкове тертя миттєво локалізує температуру. Ви отримаєте глибокий поперечний припік, який доведеться вишліфовувати заново, втрачаючи геометрію. Завжди відривайте інструмент від деталі за секунду до того, як відпустите кнопку.